PCB制板与元器件选型要点解析:上海企业如何提升研发效率
在上海这个快节奏的电子制造业中心,研发效率往往决定了产品能否抢占市场先机。很多初创团队或中小型企业在从原型到量产的过程中,常常因电路图设计的细节疏漏或元器件选型的供应链问题,导致后期频繁返工。今天,我们从技术实操层面拆解如何优化这几个核心环节。
一、电路图设计:从原理到可制造性的鸿沟
很多工程师画完原理图就急于进入PCB制板阶段,但忽略了信号完整性检查和电源树分析。我们曾接手一个工业控制板项目,原设计在3.3V电源轨上未预留足够的去耦电容,导致高频噪声耦合到模拟采样通道。修正方案其实很简单:在电路图设计阶段增加0.1μF与10μF的并联电容组,并调整布局使电容尽可能靠近IC电源引脚。这个改动只花了2小时,却避免了后期功能调试阶段整整一周的排查时间。
设计阶段的三个检查清单
- 电源完整性:每个电源节点至少预留2种容值的电容,且ESR值需匹配工作频率
- 信号回流路径:高速信号下方必须保证完整的地平面,避免跨分割区
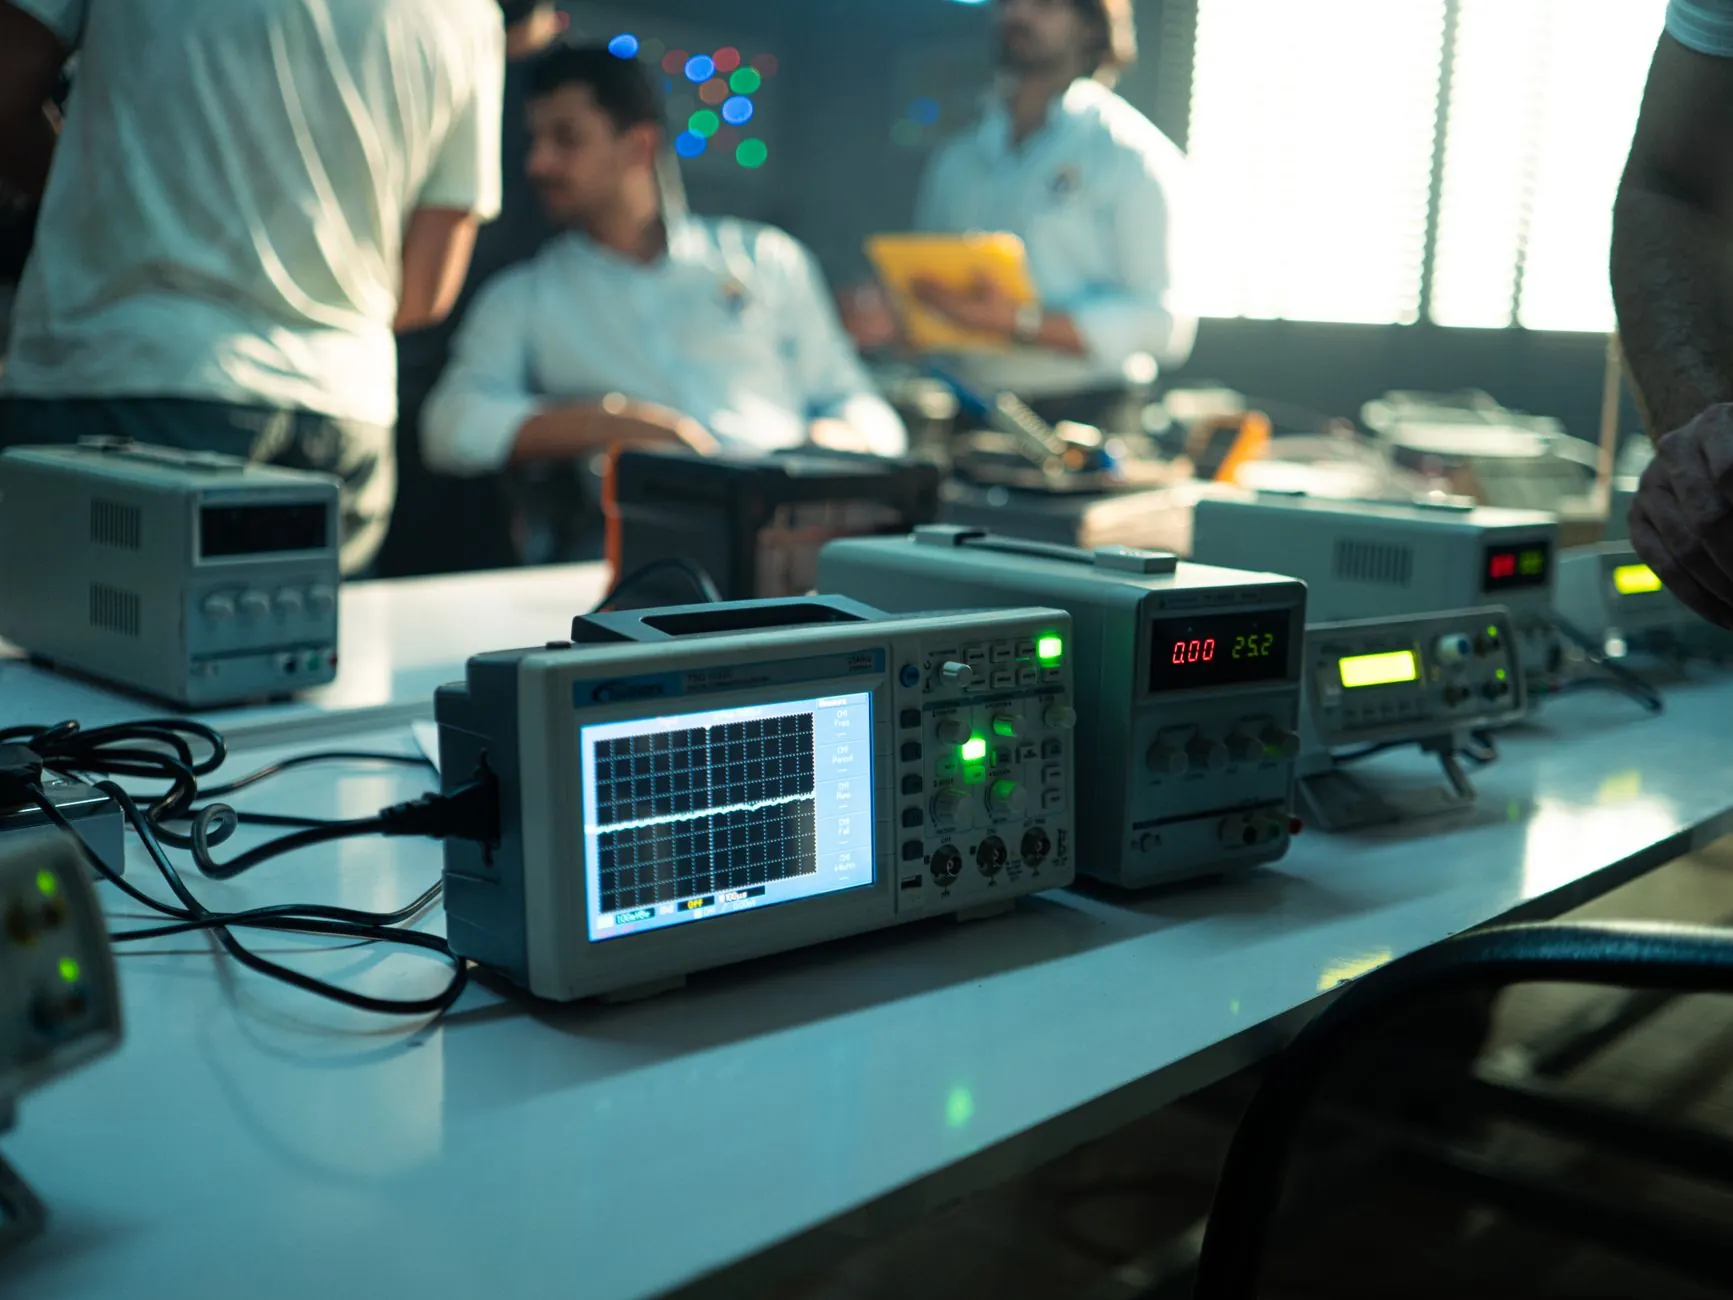
- 可测试性设计:关键节点预留测试点,间距建议≥2.54mm,方便示波器探头夹持
二、PCB制板与样机组装:工艺参数决定成败
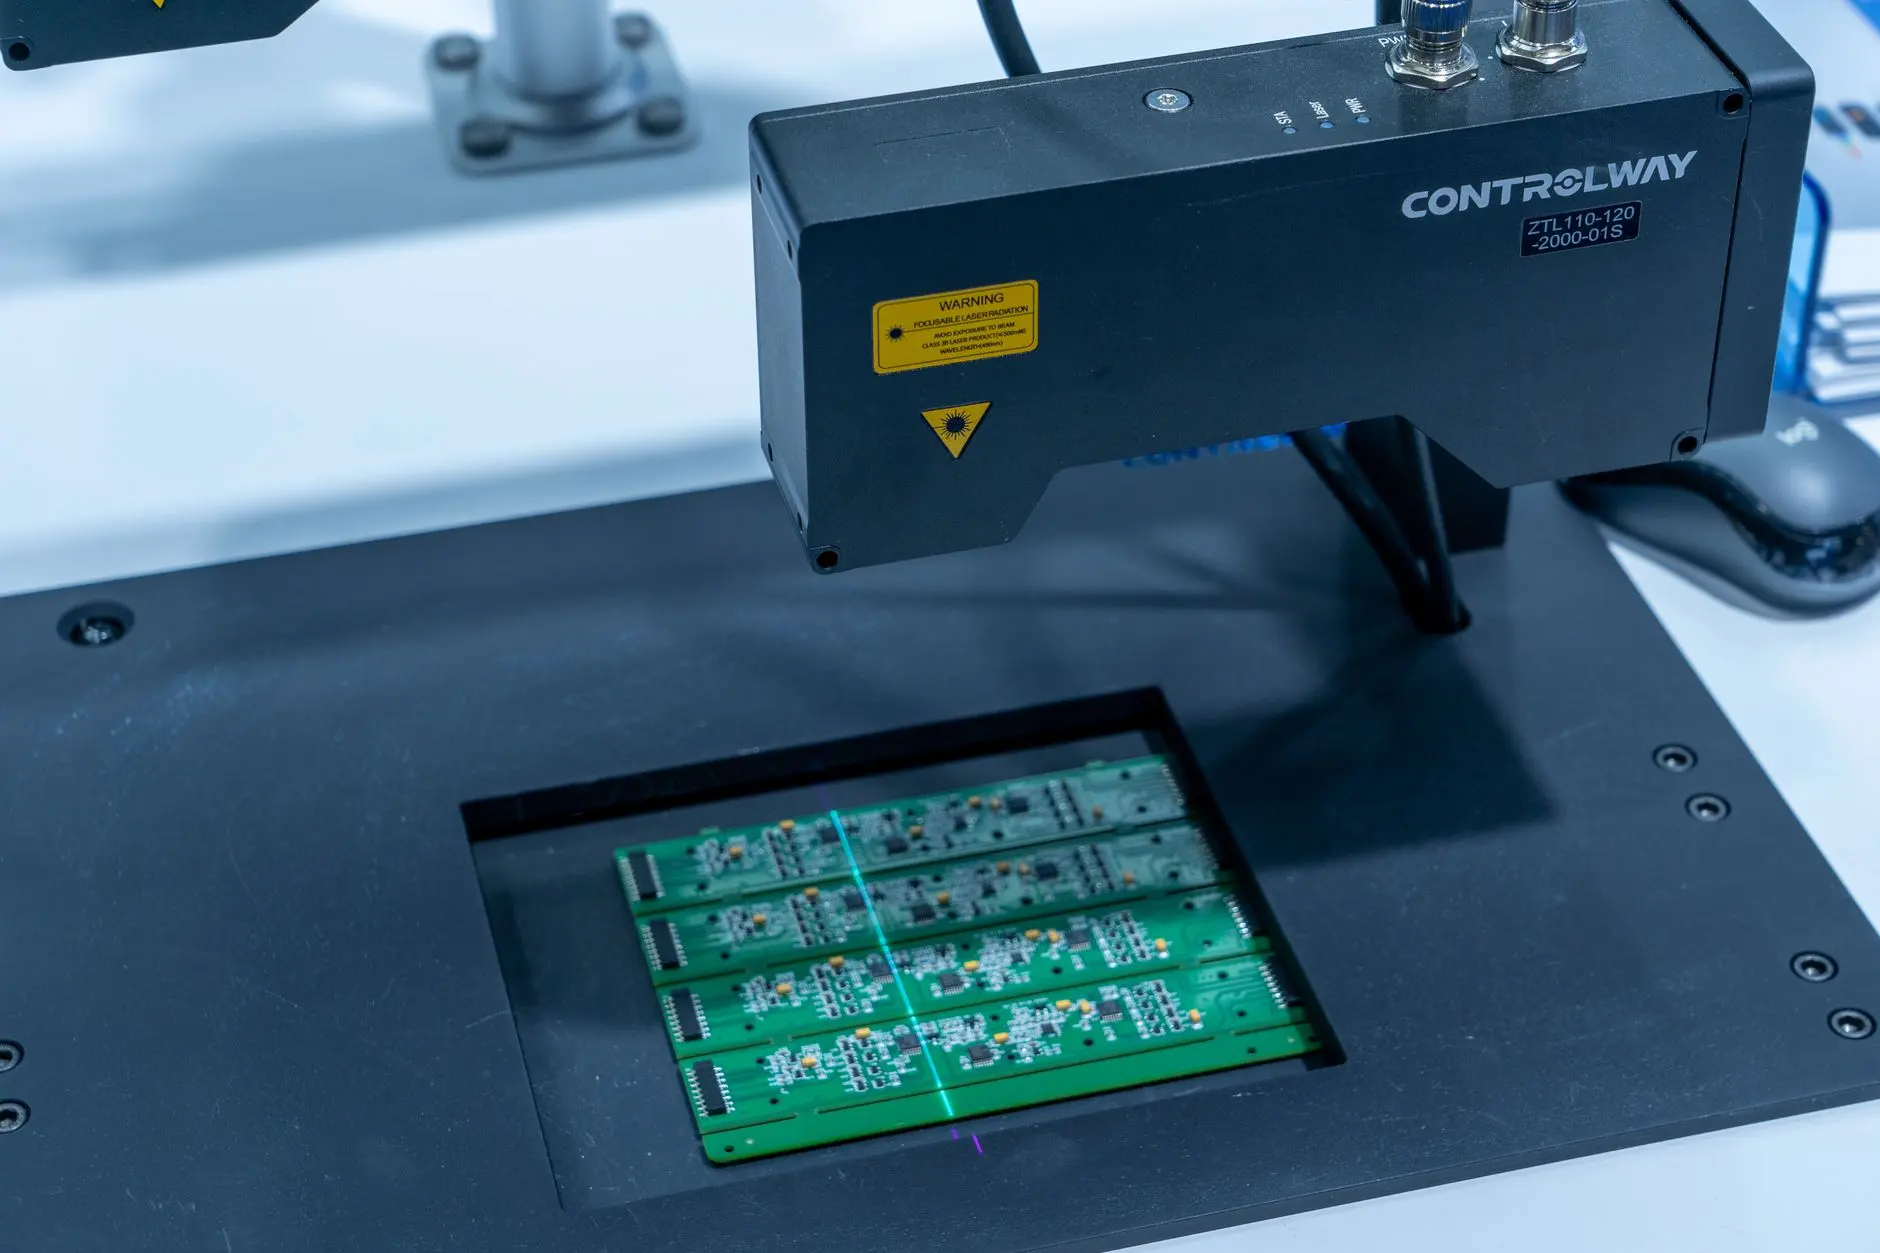
很多上海本地企业为了追求速度,在PCB制板时盲目压缩交期,结果忽略了板材TG值的选择。对于含BGA封装或高功率器件的设计,建议选用TG≥170℃的高TG板材,否则在回流焊过程中容易发生板层爆裂。另外,样机组装阶段要特别注意小间距QFP器件的焊膏印刷厚度——我们实测发现,当钢网厚度从0.12mm调整为0.10mm时,0.4mm间距引脚的空焊率从8.3%骤降至0.7%。
在元器件选型环节,很多研发人员只关注电气参数,却忽略了封装的热阻参数。比如某电源模块设计选用了SOT-223封装的LDO,实际负载电流仅300mA,但环境温度达到65℃时结温已超过125℃的限值。后来更换为DPAK封装(热阻降低约40%),问题迎刃而解。建议建立内部元器件选型数据库,至少包含:工作温度范围、热阻、湿度敏感等级(MSL)这三项关键参数。
三、案例:从设计到调试的闭环优化
去年我们为一家医疗设备企业做了完整的研发提速方案。原项目周期需要12周,其中功能调试阶段占了5周。分析发现主要瓶颈在于:电路图设计未考虑I2C总线的上拉电阻匹配,导致通信不稳定。优化方案是:在原理图中增加可调式上拉电阻网络(4.7kΩ-10kΩ),并将PCB制板的阻抗控制精度从±15%收紧到±10%。同时,样机组装阶段采用X-Ray检测BGA焊点,将功能调试前的焊接缺陷发现率提升到98%。最终项目周期压缩到7周,功能调试仅用了2周。
研发效率的提升不是靠某个单一环节的突破,而是电路图设计、PCB制板、元器件选型、样机组装和功能调试这五个维度的协同优化。上海的企业如果能建立标准化的设计评审流程,并在每个阶段引入可制造性检查,完全可以将产品开发周期缩短30%以上。渡梵科技的技术团队愿与各位工程师一同探索更高效的研发路径。