长三角电子企业样机组装与功能调试常见问题及对策
在长三角地区,从上海张江到苏州工业园,电子企业密集如织。我们接触过大量研发项目后发现,样机组装与功能调试阶段常常是项目进度的“瓶颈”。明明电路图设计已经审核无误,PCB制板也顺利回厂,但一通电,问题就接踵而至。最常见的现象是:**样机开机后电流异常、信号输出抖动,甚至关键模块不工作**。这不是偶然,而是技术细节的缺失在作祟。
深挖这些现象,原因往往集中在三个环节:**元器件选型**与设计参数的偏差、PCB制板工艺与焊接质量的矛盾、以及功能调试流程的混乱。例如,某苏州客户的电源管理模块在样机组装后反复烧毁,最终发现是选型时忽略了电容的ESR(等效串联电阻)在高温下的漂移,导致纹波电流超标。这提醒我们,电路图设计中的理论值,绝不能直接等同于实际工作中的工况。
元器件选型:从“能用”到“稳定”的跨越
许多工程师在元器件选型时,习惯按照BOM表里的标准规格采购。但在长三角高密度的供应链中,不同批次的元件参数可能差异显著。比如,某款常用于信号调理的运放,其输入偏置电流在25℃与85℃时相差近一个数量级。我们建议在样机组装前,必须对关键元器件的**温度系数和容差**进行二次验证。一个实用的对策是:针对高精度电路,强制要求供应商提供批次测试报告,并将测试数据与电路图设计中的仿真结果比对,误差超过5%则立即调整。
PCB制板与焊接:看不见的“暗坑”
PCB制板环节的常见陷阱,往往藏在过孔和走线阻抗里。一家杭州的物联网公司在功能调试时发现射频信号衰减严重,分析后才知道是PCB制板时,高频走线的阻抗控制偏离了设计值,加上样机组装时手工焊接的焊点引入了寄生电容。对比分析发现:采用**阻抗测试条**(Coupon)随板出货的厂家,其良率比没有的高出30%。因此,建议在PCB制板订单中明确要求提供阻抗测试报告,并在样机组装后使用LCR表(电感电容电阻测试仪)对关键节点进行抽测。
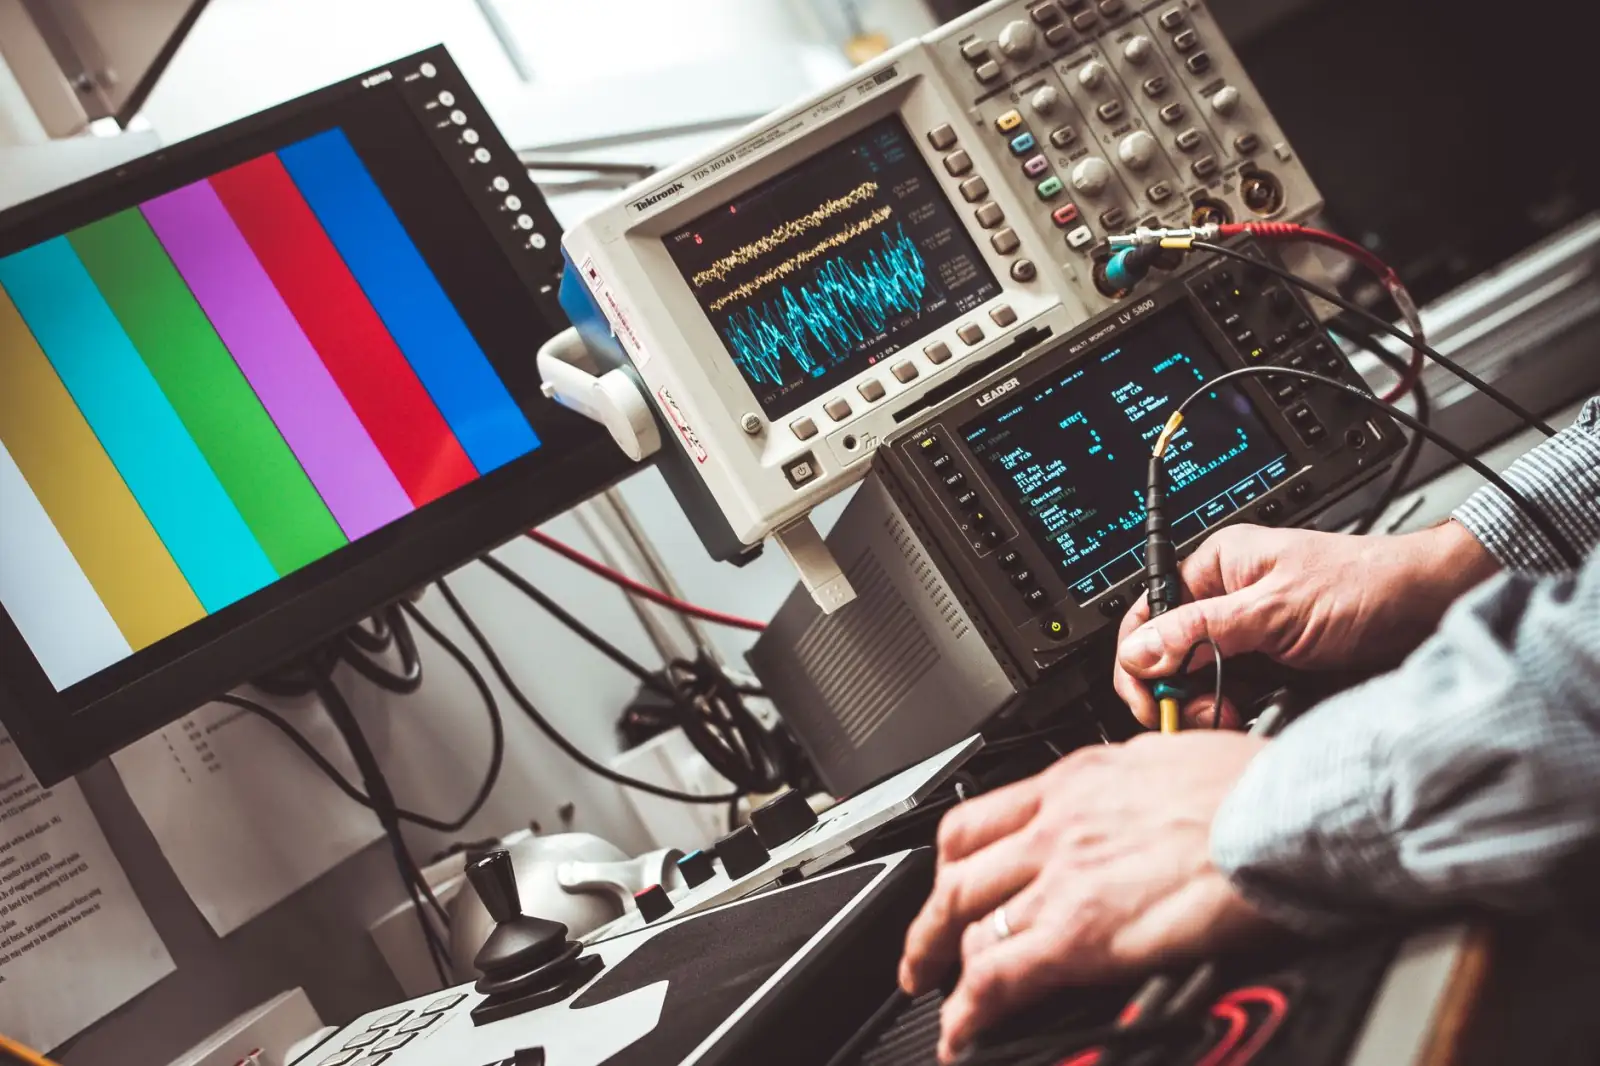
功能调试阶段,则要避免“头痛医头”的思维。我们曾遇到一个案例:系统输出异常,工程师连续更换了三块主芯片,问题依旧。后来用示波器抓取电源纹波,才发现是PCB制板时电源层分割不合理,导致数字地与模拟地之间的回流路径过长。**正确的调试顺序应该是:先电源、再时钟、最后信号链路**。具体可以这样操作:
- 第一步:用电子负载测试各电源轨的带载能力,确认纹波低于设计指标的80%;
- 第二步:用频谱仪检查时钟信号的抖动,确保其边沿速率符合预期;
- 第三步:从输出端反向逐级注入测试信号,定位异常节点。
对比不同的调试策略,我们发现**系统化的功能调试**比“逐点排查”效率更高。例如,在样机组装完成后,不要急着上电,先做一次完整的**静态检查**:用万用表测量所有电源对地阻抗,确认没有短路;再检查焊点是否有冷焊、连锡。这些看似简单的步骤,能避免后续80%的调试时间浪费在低级错误上。在长三角的电子企业里,不少团队会建立一份“调试前检查清单”,将电路图设计中的关键节点(如晶振引脚、复位电路)逐一标记,由专人确认后方可通电。
最后,针对样机组装的常见问题,一个有效的对策是推行**模块化验证**。将电路拆解为电源模块、处理模块、接口模块,每个模块独立完成功能调试后再联调。这样既能降低问题定位的复杂度,也便于在元器件选型阶段就为每个模块预留测试点。记住,样机阶段的每一个问题,都是在为量产积累经验。与其事后救火,不如在**电路图设计**阶段就预留足够的余量,并在PCB制板时严格执行工艺规范。这不仅是技术问题,更是项目管理效率的体现。