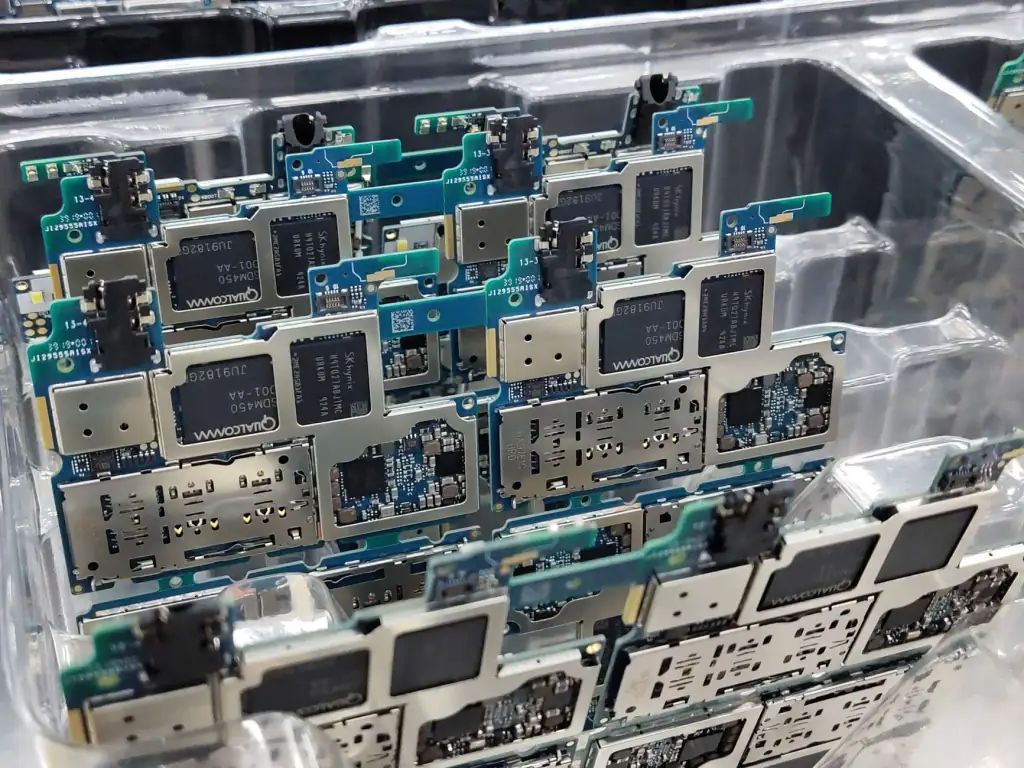
PCB制板与样机组装流程详解:从电路图设计到功能调试的关键步骤
为什么很多电子工程师手头有看似完美的电路图设计,却在PCB制板后遭遇信号完整性问题,甚至样机组装阶段频频出现虚焊、短路?这背后往往不是原理图错了,而是从设计到实物之间的每一步,都藏着影响成败的关键细节。以渡梵(上海)科技有限公司多年的项目经验来看,真正高效的转化路径,必须打通从电路图设计到功能调试的“最后一公里”。
当前行业普遍存在一个矛盾:设计师追求极致的器件密度和性能,但PCB制板厂和手焊样机团队却受限于工艺参数。比如,0.4mm间距的BGA封装如果未在设计阶段预留足够的扇出过孔,到了样机组装时,植球回流焊的良率会骤降至70%以下。这种脱节,直接拉长了产品迭代周期。
核心环节:从图纸到实物的硬仗
电路图设计是源头,但很多人忽略了“可制造性设计”(DFM)。渡梵团队在操作中强调,原理图阶段就要同步考虑器件封装库的准确性——例如某款国产MCU的封装焊盘尺寸若比Datasheet推荐值小0.1mm,PCB制板后贴片机就会频繁报警。因此,我们建议在原理图完成后,先用3D视图检查元件高度冲突,再进入后续流程。
进入PCB制板环节,板材选择和叠层结构是隐形杀手。高速信号建议选用低损耗的FR-4(如IT-180A),而非普通FR-4,否则10GHz以上频率的介电常数波动会超过5%。渡梵科技在多层板设计中,会强制要求相邻层采用“地平面-信号层”的紧耦合方案,将串扰控制在-40dB以下。
元器件选型与样机组装的实战门道
元器件选型不仅仅是看参数,更要看供货周期和温度等级。例如,某电源芯片在-40℃低温测试时失效率高达15%,就是因为选用了工业级而非汽车级型号。我们总结过一套“三查法”:查寿命、查替代料、查焊锡兼容性。之后进入样机组装阶段,手工焊接QFN封装时,建议使用0.1mm细径焊锡丝配合恒温烙铁,温度精确在350±5℃,避免热冲击导致焊盘剥离。
- 检查BOM表中阻容元件的耐压值,至少留20%余量
- 样机组装前用X-ray确认BGA内部气泡率是否<25%
- PCBA清洗后,用10倍放大镜逐个检查引脚润湿角
功能调试:验证设计的最后一道防线
功能调试必须分步进行:先上电测电源轨道的纹波(目标值<1%Vout),再通过JTAG加载Bootloader。渡梵团队曾遇到一个案例——某物联网终端在整机测试时WiFi频频断连,最终发现是PCB制板时天线馈线的参考地层被切割,导致阻抗失配。用网络分析仪校准后,回波损耗从-8dB优化至-18dB,问题迎刃而解。
从应用前景看,随着SiP(系统级封装)和HDI(高密度互连)技术的普及,电路图设计与PCB制板的协作将更依赖仿真工具。例如,HyperLynx的DDR4时序仿真能在制板前识别90%的信号完整性问题。对于初创团队或中小型企业,建议在样机组装前,与渡梵科技这类具备全流程管控能力的服务商合作,将元器件选型和功能调试的隐性风险前置化解,这比事后返工节省至少40%的项目周期。未来五年,能打通“设计-制造-测试”闭环的团队,才能真正在快速迭代的市场中站稳脚跟。