从原理图到量产:PCB制板与样机组装周期如何精准把控
很多硬件创业团队和产品经理都曾遭遇过这样的困境:原理图评审通过时信心满满,以为产品离量产只差“临门一脚”,结果却在PCB制板与样机组装环节被反复折腾——交期一拖再拖,成本悄然失控,甚至耽误了市场窗口期。事实上,从电路图设计到可交付的样机,中间隔着一条远比想象中更宽的“工程鸿沟”。
为什么你的项目总卡在“样板”这一步?
问题通常不是出在某一个单一环节,而是出在环节之间的衔接逻辑上。电路图设计完成后,Gerber文件导出、阻抗计算、叠层确认、物料BOM核对……每一步都像多米诺骨牌,只要一张牌没立稳,后续的PCB制板周期就会呈指数级拉长。更隐蔽的陷阱是,很多工程师在设计阶段忽略了加工工艺约束(如最小线宽、过孔孔径、铜厚要求),等到PCB制板厂反馈“需要修改设计”时,一个来回就是3-5天。
精准把控周期的三个关键“水位线”
要真正压缩从原理图到量产的总时长,不能只靠催促供应商,而要在项目启动时就设定清晰的水位线。根据我们在渡梵科技服务过的数十个硬件项目经验,以下三个节点最值得投入精力:
1. 元器件选型:让“长周期料”提前浮出水面
这是最容易被低估的一环。很多团队在原理图设计阶段只关注功能实现,等到PCB制板完成、准备进入样机组装时,才发现某个主控芯片的交期长达20周以上。比较务实的做法是:在电路图设计初期就建立一份“风险物料清单”,将交期超过8周的元器件单独标记,并优先确认替代料方案。关键动作:在原理图冻结前,与采购或代工厂至少做一次背靠背的物料可用性核对,而不是等BOM定稿后才去查库存。
2. PCB制板:把“工艺评审”前置到设计阶段
别把PCB制板单纯当作“下单-生产”的买卖关系。成熟的做法是,在Gerber文件发出前,先与制板厂的工艺工程师做一次20分钟的可制造性评审(DFM)。这能帮你提前发现诸如阻抗线宽计算偏差、HDI板叠层不对称、阻焊桥过窄等问题。以4层板为例,一次顺利的DFM评审可以让制板周期稳定在7-9天;而如果等板厂被动反馈问题,周期往往会延长到12-15天。别忘了要求制板厂提供阻抗测试报告——这不仅是质量凭证,更是后续功能调试时排查高频信号异常的重要依据。
3. 样机组装与功能调试:建立“分阶段验收”机制
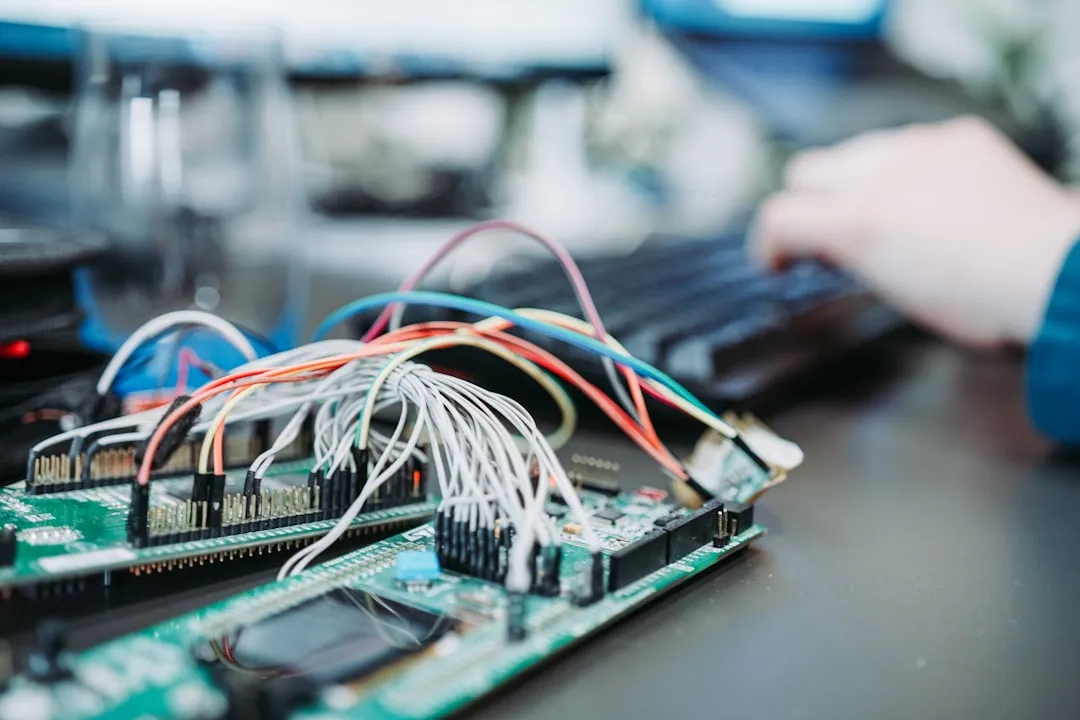
样机组装不是把元器件焊上去就结束了。经验丰富的团队会将其拆分为三个阶段:裸板焊接验证(检查虚焊、短路)、电源与时钟调试(确认各供电轨电压纹波)、功能逻辑验证(跑通核心算法与外设通信)。每个阶段设置明确的通过标准,避免把所有问题积压到最后一次性爆发。尤其对于涉及射频或高速信号的板卡,功能调试阶段需要预留比预期多30%的缓冲时间——因为天线匹配、信号完整性这类问题往往需要反复迭代。
另一个常被忽略的变量是“设计变更”的传导效应。如果功能调试中发现需要更换一个电容的容值,不要只修改BOM就了事——务必评估该变更是否影响PCB制板文件(如焊盘尺寸、封装形式)。很多项目就是在这种“小修小改”中悄悄流失了2-3周时间。
给硬件负责人的实操建议
- 在电路图设计启动时,同步建立“物料风险清单”与“工艺约束清单”,让PCB制板厂提前介入评审。
- 与样机组装厂签订合同时,明确“分阶段验收节点”的交付物与时间戳,而不是只约定一个最终交期。
- 为功能调试预留至少20%-30%的技术缓冲时间,尤其是在首次流片或引入新平台时。
- 建议将所有沟通记录(DFM反馈、物料变更、调试日志)沉淀为结构化文档,便于后续小批量试产时直接复用。
从原理图到量产的旅程,本质上是一场对工程管理颗粒度的考验。那些看似“运气好”的项目,往往只是在前期多做了几次主动沟通,在关键节点上多留了一分余量。与其在延期后四处救火,不如在设计源头就把周期当作一个需要精心编排的参数——毕竟,硬件产品的竞争力,一半在性能指标里,另一半就藏在交付节奏中。