上海PCB制板与电路图设计协同流程优化实践
在上海张江的实验室里,我们常看到这样的场景:硬件工程师盯着原理图反复调整引脚分配,PCB Layout工程师却因为封装不匹配被迫返工,而采购部门还在为一颗已停产的电容四处找替代料。这种割裂的协作模式,让一块普通四层板的开发周期被拉长到三周以上。作为渡梵(上海)科技有限公司的技术团队,我们在服务数十家客户后意识到——电路图设计与PCB制板之间,缺少的不是工具,而是流程上的咬合机制。
从“串行交付”到“并行耦合”的痛点
多数团队的流程是:原理图冻结→投板→等样机→发现问题再改。问题恰恰出在“冻结”二字。一个典型的案例:某客户在元器件选型阶段忽略了ESD防护器件的封装高度,导致PCB制板完成后无法装入指定外壳,重新投板直接浪费了7个工作日和近万元成本。这种损失并非个例,我们统计过近两年接触的47个失败项目样本,62%的返工源于电路图设计阶段未同步考虑PCB可制造性。
更深层的矛盾在于,原理图工程师习惯用理想参数做仿真,而PCB制板厂面对的是铜厚、线宽、阻抗公差等物理约束。当两者在评审会上才开始对话,技术债已经积累到必须用时间偿还的程度。
协同流程的三个关键改造点
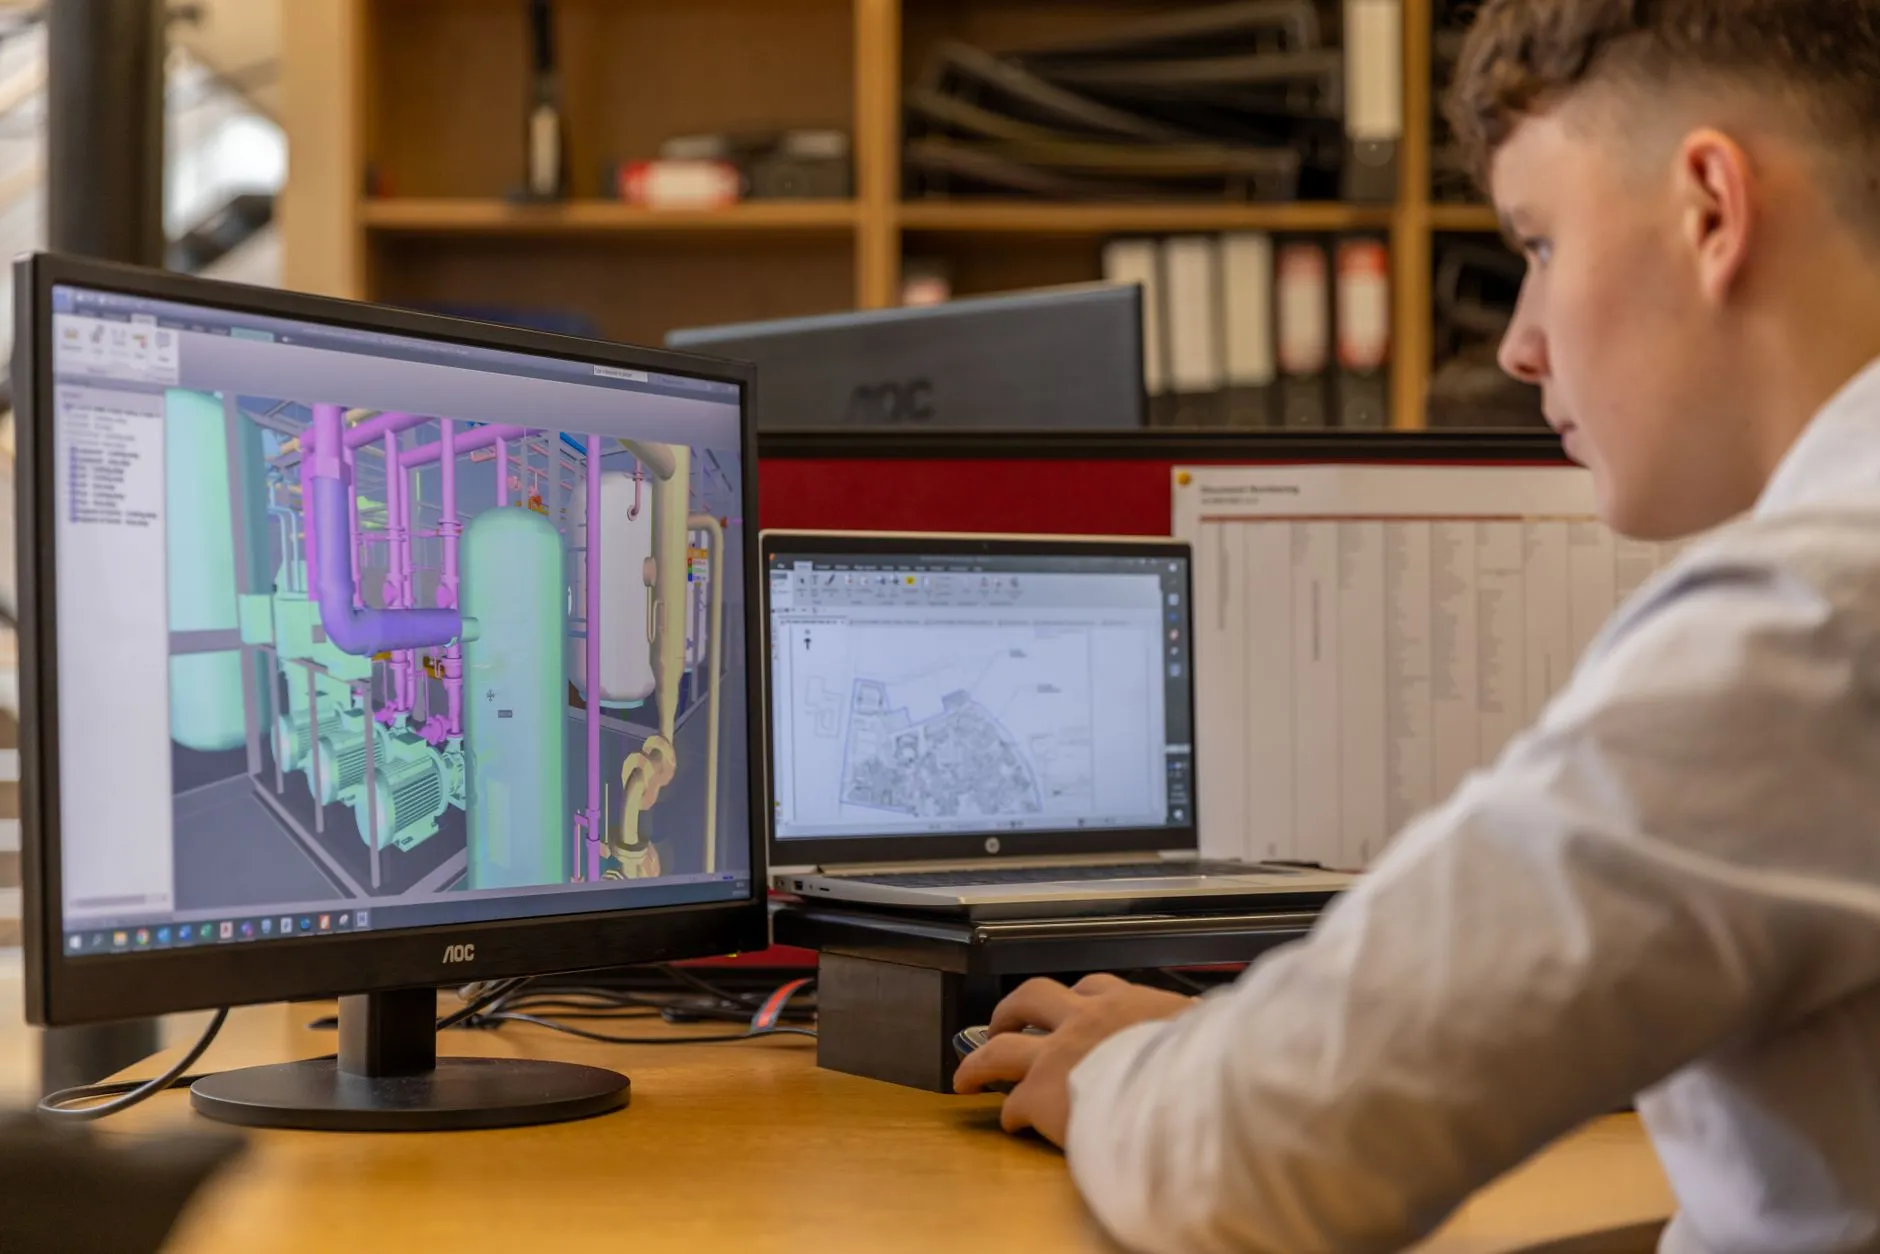
我们最终将协同流程拆解为三段式闭环,并在内部项目中验证了效果。第一段是“预布局评审”——在电路图设计完成70%时,就输出关键网络的拓扑草图给PCB工程师,同步检查BOM中每个元器件的封装库是否匹配现有工艺能力。第二段是“可制造性标注”,要求原理图团队在图纸上直接标注特殊阻抗线、差分对间距等参数,而非依赖口头沟通。第三段则是“投板前虚拟试装”,利用3D模型将PCB制板结果与结构件做干涉检查,这一步能拦截掉80%的装配类问题。
这套机制落地后,我们的一个智能网关项目从电路图设计到样机组装完成,耗时从16天压缩到9天。值得注意的是,元器件选型环节被前置到原理图绘制初期,由供应链工程师实时反馈交期和替代料信息,避免后续因物料短缺导致的临时改板。
- 建立封装库与PCB制板工艺参数的自动比对规则,每颗元器件的焊盘尺寸必须通过可制造性校验
- 在电路图设计工具中嵌入DFM(面向制造的设计)检查插件,实时提示线宽/间距违规
- 样机组装环节引入首件检验清单,将功能调试中发现的问题追溯到具体设计阶段
功能调试倒逼设计迭代
很多团队把功能调试当作流程终点,但在我们的实践中,它更像是下一个循环的起点。以某工业控制板为例,在功能调试阶段发现高速信号线的串扰超标,排查后确认是电路图设计中接地过孔分布不均导致。如果按传统流程,这个问题会归咎于PCB制板精度,实际却是原理图阶段未能提供足够的回流路径。
为此,我们建立了一个问题归因数据库,将每次功能调试中暴露的设计缺陷分类记录,并反向生成设计规则清单。这些规则会直接注入到下一次电路图设计的约束文件中,形成“调试→规则→设计”的闭环。目前该数据库已积累超过200条实战经验,新项目启动时的设计评审时间因此缩短了40%。
给硬件团队的三条实战建议
如果你正在被类似的协作问题困扰,不妨从以下三点入手。第一,把元器件选型会议从“审批制”改为“共创制”,让Layout工程师和采购代表在原理图设计中期就介入,而不是等BOM定稿后再提意见。第二,在PCB制板合同中明确要求厂家提供“可制造性分析报告”,并以此作为验收依据,倒逼供应商在投板前主动反馈风险。第三,样机组装时务必安排原设计人员亲自参与,而不是交给产线工人独立完成——只有亲手焊接和调试过,才能真切理解电路图设计中的每一个决策意味着什么。
硬件开发的本质是权衡艺术。电路图设计决定电气性能上限,PCB制板决定物理实现下限,而样机组装与功能调试则是验证两者匹配度的试金石。渡梵科技始终相信,流程优化不是增加文档和会议,而是让信息在正确的时间流向正确的人。当这些环节真正咬合在一起,节省的不只是时间成本,更是团队反复试错消耗的信任与耐心。